

Защитный газ при полуавтоматической сварке подается в зону сварочной дуги и защищает расплавленный металл от воздействия окружающего воздуха. От правильно установленного расхода зависит стабильность процесса, качество шва и фактический расход сварочной смеси.
Слишком маленькая подача газа может ухудшить защиту сварочной ванны. Но увеличивать расход «с запасом» тоже неправильно: слишком сильный поток способен создавать турбулентность и вовлекать окружающий воздух в защитную зону. На это отдельно указывают производители сварочного оборудования.
От чего зависит расход газа при сварке полуавтоматом
Фактический расход сварочной смеси зависит не только от установленного значения на расходомере. На него влияют режим сварки, состав защитного газа, диаметр сопла, положение горелки, скорость сварки, количество пусков и остановок, наличие сквозняков и герметичность всей газовой системы.
Именно поэтому одного универсального значения расхода для всех сварочных работ не существует. Рабочую подачу следует выбирать с учетом технологического процесса, рекомендаций изготовителя оборудования и применяемой сварочной проволоки.
Какой расход сварочной смеси установить
Для смесей аргона с CO₂ в документации производителей встречаются ориентиры примерно от 12 л/мин и выше. Например, Lincoln Electric приводит 12 л/мин для смеси Ar 75% + CO₂ 25% при сварке углеродистой и низколегированной стали, а в другом руководстве рекомендует для аргоновых смесей около 12–14 л/мин. Miller для смешанного защитного газа приводит диапазон 25–45 CFH, что соответствует примерно 12–21 л/мин.
Эти цифры следует использовать только как отправную точку, а не как обязательную норму. Окончательный расход устанавливают по конкретной технологии сварки.
Расчет расхода газа по времени сварки
Самый простой способ рассчитать потребность в сварочной смеси — знать расход газа и фактическое время его подачи.
Формула:
Q = q × t
где:
Q — расход газа, л;
q — подача газа, л/мин;
t — время подачи газа, мин.
Например, если расходомер установлен на 12 л/мин, а активное время сварки составляет 60 минут:
12 × 60 = 720 л
То есть непосредственно во время сварки потребуется около 720 литров, или 0,72 м³ защитного газа.
Однако для производственного расчета этого недостаточно: газ расходуется также при продувке до начала сварки и после завершения отдельных проходов.
Расчет с учетом продувки и пусков
Дополнительный расход можно определить по формуле:
Qп = q × (n × tп / 60)
где:
Qп — дополнительный расход газа, л;
q — расход газа, л/мин;
n — количество пусков или проходов;
tп — дополнительное время подачи газа на один пуск, сек.
Если при расходе 12 л/мин выполняется 10 пусков и на каждый приходится дополнительно по 5 секунд подачи газа:
12 × (10 × 5 / 60) = 10 л
Тогда общий расчетный расход составит:
720 + 10 = 730 л
Для планирования закупки к полученному результату можно добавить технологический запас, например 10%:
730 × 1,10 = 803 л
Итоговая расчетная потребность — приблизительно 803 л, или 0,803 м³ сварочной смеси.
Размер запаса предприятие определяет самостоятельно с учетом реального оборудования, утечек, перенастройки и организации работ.
Как рассчитать расход газа по длине сварного шва
Если известно не время работы, а длина будущего шва, сначала определяют продолжительность сварки:
t = L / V
где:
L — длина шва, м;
V — средняя скорость сварки, м/мин.
После этого используется стандартная формула:
Q = q × L / V
Например:
длина шва — 20 м;
скорость сварки — 0,3 м/мин;
расход газа — 12 л/мин.
Время сварки:
20 / 0,3 = 66,7 мин
Расход:
12 × 66,7 ≈ 800 л
Без учета продувки и дополнительного технологического запаса потребуется около 0,8 м³ газа.
Расход сварочной смеси на 1 метр шва
Для ориентировочного расчета расхода на один метр достаточно разделить установленный расход газа на среднюю скорость сварки:
Qм = q / V
Например, при подаче 12 л/мин и скорости сварки 0,3 м/мин:
12 / 0,3 = 40 л/м
Получаем ориентировочно 40 литров защитной смеси на один метр шва.
Показатель нельзя считать постоянной нормой: при изменении скорости сварки он также изменится.
Почему фактический расход получается выше расчетного
Расчет показывает теоретическую потребность при заданных параметрах. На практике расход часто увеличивается из-за многочисленных коротких швов, частых пусков горелки, продувки, утечек соединений, слишком высокого давления, сквозняков и неоптимально установленного расхода.
Отдельно стоит проверить герметичность редуктора, шлангов и соединений. Потери газа в системе могут происходить даже в периоды, когда сварка непосредственно не выполняется.
Можно ли просто увеличить расход газа
Повышенный расход не гарантирует лучшей защиты.
При слишком большой скорости истечения поток может становиться турбулентным и подсасывать воздух в область сварочной ванны. Поэтому задача сварщика — не установить максимально возможный поток, а подобрать достаточное и стабильное значение для конкретных условий.
Если защиту нарушает сквозняк, сначала имеет смысл устранить движение воздуха или экранировать рабочую зону, а не бесконечно увеличивать подачу газа.
Как уменьшить расход сварочной смеси
Снизить потребление газа без ухудшения качества сварки помогает исправная и герметичная газовая система, правильная настройка расходомера и сокращение лишнего времени продувки.
Также важно не завышать расход без необходимости и подбирать смесь под конкретный металл и технологию сварки.
Для углеродистых и низколегированных сталей широко применяются смеси аргона и CO₂. В каталоге «ДИОКСИД» представлены сварочные смеси К2, К5, К8, К10, К15, К18, К20, К25 и К50 с различным соотношением Ar и CO₂.
Посмотреть сварочные газовые смеси и актуальные цены → ссылка на категорию «Сварочные газовые смеси».
Как определить необходимое количество баллонов
Не следует рассчитывать количество газа только по геометрическому объему баллона в литрах.
Например, обозначение баллона «40 л» относится к его внутреннему водяному объему и само по себе не означает, что внутри находится только 40 литров газа.
Для расчета количества баллонов используйте фактический полезный объем газа в м³, указанный для конкретного наполнения поставщиком или в документации.
Формула:
Количество баллонов = общий расход газа / полезный объем газа одного баллона
Полученное значение округляют вверх.
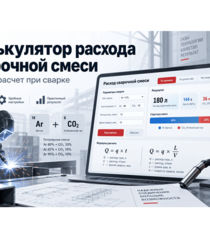
Калькулятор расхода сварочной смеси
Чтобы не выполнять вычисления вручную, воспользуйтесь калькулятором расхода сварочной смеси.
Он позволяет рассчитать потребность:
по фактическому времени сварки;
по длине сварного шва и скорости работы;
с учетом продувки при пусках;
с технологическим запасом;
с ориентировочным расчетом количества баллонов.
Рассчитать расход газа → калькулятор расхода сварочной смеси.
А если и вам необходимо купить сварочную смесь, обращайтесь в нашу компанию! Мы поможем подобрать оптимальное процентное соотношение компонентов с учетом ваших производственных задач.
Оставить запрос Запросить звонок
Гарантируем быстрый и качественный ответ!
Частые вопросы
Сколько газа расходуется при сварке полуавтоматом?
Расход зависит от оборудования и технологии. Для смесей Ar + CO₂ в документации производителей встречаются значения порядка 12–14 л/мин и более, однако конкретную подачу следует устанавливать по технологической карте и рекомендациям производителя оборудования.
Как рассчитать расход сварочной смеси за час?
Умножьте расход в литрах в минуту на 60. При расходе 12 л/мин за один час непрерывной подачи получится 720 л, или 0,72 м³.
Как рассчитать расход газа на метр шва?
Разделите расход газа в л/мин на скорость сварки в м/мин. При 12 л/мин и скорости 0,3 м/мин получится около 40 л на метр.
Нужно ли учитывать продувку?
Да. При большом количестве коротких швов и частых пусках дополнительная подача газа до и после сварки может заметно увеличить общий расход.
Почему нельзя ставить максимально высокий расход?
Чрезмерная подача способна создать турбулентность и ухудшить газовую защиту за счет вовлечения окружающего воздуха.
Какой состав сварочной смеси выбрать?
Выбор зависит от металла, режима сварки и требований к соединению. В каталоге «ДИОКСИД» представлены стандартные двухкомпонентные смеси Ar + CO₂ различных составов, а также возможно изготовление смеси с заданным соотношением компонентов.


 obr_210x252_da1.jpg)


_210x252_da1.jpg)